Type‑C 防水连接器密封胶边缘翘边、脱胶,是长期可靠性测试中高频不良,很多样品在出厂气密测试合格,经过湿热老化、盐雾测试、反复插拔之后,胶层慢慢从尼龙基座、五金外壳边缘翘起,密封界面打开,气密性、防水等级快速下降。很多厂商更换胶水之后改善有限,本质是没有分清:脱胶翘边分为两大类,一类是胶水配方和基材不匹配,附着力体系不兼容;另一类是基材表面污染物、表面能不足,就算胶水本身性能优秀,也无法形成稳定粘接界面。华创材料始创于 1999 年,针对 Type‑C 常用尼龙、LCP、不锈钢、铜基材开发专用环氧密封胶,H907‑TP‑8、H907‑506 高硬度环氧,H907‑RN 弹性环氧,对多种基材具备优异附着力,适配连接器密封场景。
先讲基材适配问题。尼龙、LCP 是 Type‑C 连接器最常用塑胶基材,属于低表面能基材,普通环氧胶很难润湿铺展,固化之后界面结合力弱,湿热环境下水分子渗透到胶和基材界面,水解破坏粘接层,慢慢翘边脱开。硅胶虽然柔软,但是本身对尼龙、五金附着力差,只能简单填充,长期振动、湿热环境极易整片脱落,所以高端 Type‑C 密封越来越多选用改性环氧。H907‑TP‑8、H907‑506 配方里面添加了适配尼龙、LCP 的偶联体系,优化润湿能力,固化后在尼龙、LCP、不锈钢表面形成稳定化学键,而不是单纯物理贴合,湿热老化之后附着力保留率高;H907‑RN 弹性环氧,在保证附着力的同时具备弹性,基材轻微形变时胶层跟着形变,不会因为拉扯直接脱层。
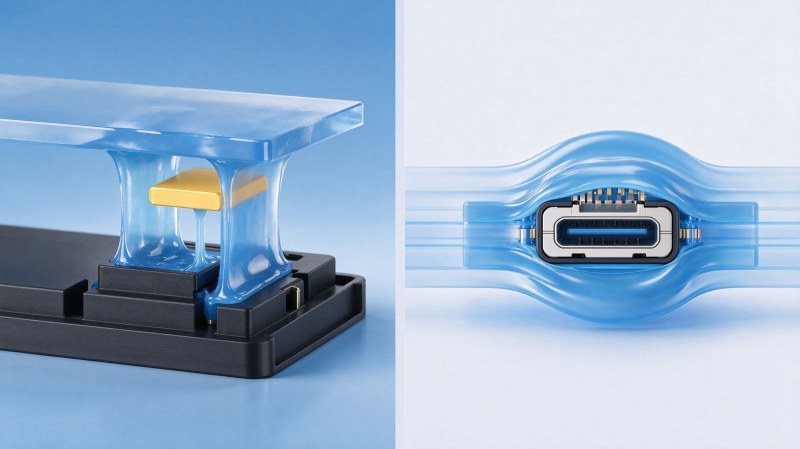
然后是表面处理带来的脱胶问题,这是量产最容易忽略的环节。注塑生产时,塑胶基座表面会残留脱模剂;五金冲压件表面有冲压油、防锈油;组装过程中助焊剂、人手油脂、粉尘附着在点胶槽内。这些污染物会形成隔离层,胶水接触的不是基材本身,而是油污膜,固化之后界面结合力极低,短期看起来粘住,老化之后直接翘边。还有部分 LCP 基材成型工艺导致表面结晶度高,表面能很低,仅仅简单擦拭无法满足粘接要求,需要等离子活化提升表面能。很多工厂只使用酒精擦拭,酒精只能去除一部分油污,无法清除脱模剂,这也是反复出现脱胶的核心诱因。
还有两个容易忽视的诱因:固化工艺异常和应力拉扯。固化温度不够、固化时间不足,胶体交联不完全,粘接强度上不去;点胶位置刚好在插拔应力集中位置,每次插拔都会持续拉扯胶层边缘,长期循环之后界面慢慢剥离。结构设计上,胶层边缘不要设置在插拔受力线上,分散应力。
标准化改善流程:第一,确认连接器基材材质,尼龙 / LCP 优先选用华创 H907‑TP‑8、H907‑506;应力大、需要缓冲的结构选用 H907‑RN;第二,建立表面处理规范,油污重的基材采用专用溶剂清洗,LCP 低表面能基材增加等离子活化;第三,清洗后管控静置时间,避免二次污染;第四,严格按照胶水固化参数烘烤,保证完全交联;第五,样品阶段做双 85 湿热、盐雾、插拔耐久测试验证附着力。华创材料技术团队可以配合客户做基材附着力测试,排查脱胶根源,定制适配的密封方案。