在消费电子、车载电子、工业设备的 Type‑C 防水连接器量产过程中,气密性测试不合格是最常见、最困扰工程师的品质问题。很多工厂第一反应怀疑是胶水品质问题,反复更换胶水型号,但是良品率依旧无法提升。实际上,气密性不良是多因素叠加的结果,结构设计缺陷、胶水选型不匹配、工艺管控不到位是三大主因,其中结构和胶水匹配问题占不良比例超过 70%。华创材料始创于 1999 年,深耕电子胶粘剂二十余年,针对 Type‑C 连接器开发了多款专用密封环氧胶,高硬度型号 H907‑TP‑8、H907‑506,弹性型号 H907‑RN,适配不同结构、不同耐温要求的 Type‑C 母座密封,具备高附着、耐高温、气密性稳定的优势,帮助大量连接器厂商解决气密漏水难题。
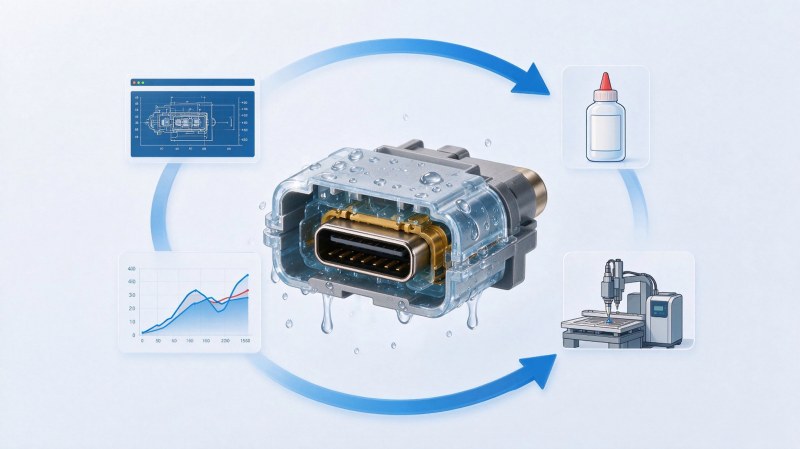
首先我们先分析结构层面导致气密失效的典型场景。Type‑C 连接器本身材质复杂,包含五金外壳、PA 尼龙基座、LCP 塑胶、铜 PIN 针,不同基材热膨胀系数差异巨大。如果结构设计时,点胶槽宽度、深度不合理,槽位拐角没有做 R 角过渡,冷热循环之后胶体和基材界面极易产生微缝隙。还有一种高频问题:PIN 针和塑胶基座之间存在微小间隙,胶水只覆盖表面,没有充分渗入 PIN 根部,形成 “假密封”,气压测试时气体从缝隙穿透,直接判定气密不良。部分厂家为了节省空间,点胶槽设计过浅,胶体厚度不足,固化后很容易被插拔应力撕裂;还有壳体注塑产生的披风、毛边,会破坏胶层贴合界面,形成隐形漏气通道。另外,连接器装配应力没有释放,组装后基材本身存在内应力,过回流焊高温后应力释放,直接拉扯密封胶界面开裂,气密性直接失效。
其次就是胶水和产品结构、基材不匹配,这也是选型最容易踩坑的地方。很多厂商直接选用通用环氧胶,没有区分刚性结构和需要缓冲应力的结构。高刚性、无增韧的普通环氧,固化后脆性大,CTE 和五金、尼龙差距大,经过一次回流焊之后就出现界面微裂;如果选用弹性胶水去做需要高强度止退、抗插拔的结构,胶体太软,长期插拔后胶体变形、密封面移位,气密性慢慢衰减。比如车载 Type‑C,需要反复承受 - 40℃~125℃温度冲击,结构应力大,单纯硬胶容易开裂,优先评估 H907‑RN 弹性环氧;普通消费电子穿戴设备 Type‑C,要求舌芯止退、高强度抗插拔,H907‑TP‑8、H907‑506 高硬度环氧更合适,固化后硬度高、尺寸稳定,粘接五金、尼龙基材附着力强,固化收缩低,不容易产生界面缝隙。
除了结构与胶水匹配,生产工艺同样会放大气密不良。点胶气泡、缺胶、固化温度不足、基材表面油污粉尘,都会破坏密封屏障。很多产线只关注胶水有没有铺满槽位,忽略真空脱泡、点胶路径优化,胶内微小气泡在高温测试中膨胀炸开,形成漏气点。基材表面的脱模剂、切削油、助焊剂残留,会直接降低环氧胶附着力,胶层边缘翘边脱开。
改善气密不良,推荐一套标准化排查顺序:第一步复核结构图纸,检查点胶槽尺寸、R 角、PIN 针根部溢胶通道,评估是否存在应力集中位置;第二步核对基材材质,选择对应附着力体系的密封胶,刚性止退结构选用 H907‑TP‑8/H907‑506,冷热冲击严苛工况选用 H907‑RN 弹性环氧;第三步规范前处理,等离子清洗或者溶剂除油;第四步固化工艺严格按照 TDS 参数执行,避免固化不完全;最后做气密、回流焊、冷热冲击组合验证。华创材料可以同步提供样品测试、配方技术支持,协助客户做结构和胶水匹配验证,稳定 IP68 气密防水良率。