Type‑C 连接器单组份环氧密封胶,全部依靠加热完成交联固化,固化条件是决定胶体性能的关键。很多工厂为了提升产线节拍,缩短烘烤时间、降低烘烤温度,肉眼看胶体表面已经变硬,就判定固化完成,但是胶体内部交联度不足,也就是固化不完全。固化不完全属于隐性不良,出厂气密测试有可能暂时合格,但是后续回流焊、湿热老化、高低温测试之后,会集中爆发脱胶、胶体发软、气密性衰减、耐温变差、绝缘下降等一系列问题,给终端带来大量售后返修。华创材料始创于 1999 年,H907‑TP‑8、H907‑506、H907‑RN 三款 Type‑C 专用环氧密封胶,都有推荐固化曲线,严格按照曲线烘烤,才能释放胶水全部性能,稳定防水气密。
固化不完全带来的连锁不良,我们在客户项目中经常见到。第一,附着力不足,胶体内部交联反应没做完,胶层内聚力低,受到外力、湿热作用,很容易从基材上剥离翘边,气密通道打开;第二,耐温能力大幅下降,未完全固化的胶体 Tg 偏低,过回流焊高温时胶体软化、流淌,出现二次溢胶、界面开裂;第三,耐水耐湿热变差,未反应的小分子单体多,在双 85 湿热环境快速吸水,胶体膨胀、界面水解,防水失效;第四,硬度、尺寸不达标,高硬度胶固化不足,摸起来偏软,止退效果达不到设计要求,插拔后舌芯移位;第五,长期缓慢后固化,胶体持续收缩,在使用过程中产生新内应力,慢慢出现微裂纹。很多客户误以为是胶水品质差,反复换货,根源就是烘烤工艺不达标。
很多产线对固化的误区:只看表面,不看胶层厚度、烘箱温度均匀性。单组份环氧的固化,热量需要穿透整个胶层,Type‑C 点胶槽虽然胶层薄,但烘箱温差大、热风循环差,腔体不同位置温度偏差大,同一批次产品一部分完全固化、一部分固化不足。还有胶筒提前回温、回温时间过长,胶水提前缓慢反应,活性下降,同等烘烤条件下交联不足。另外,阶梯升温曲线很重要,直接放入 150℃高温烘烤,胶水表层快速结皮,内部溶剂、反应气体无法排出,包裹气泡,同时内部固化受阻,表层固化、内部半固化。
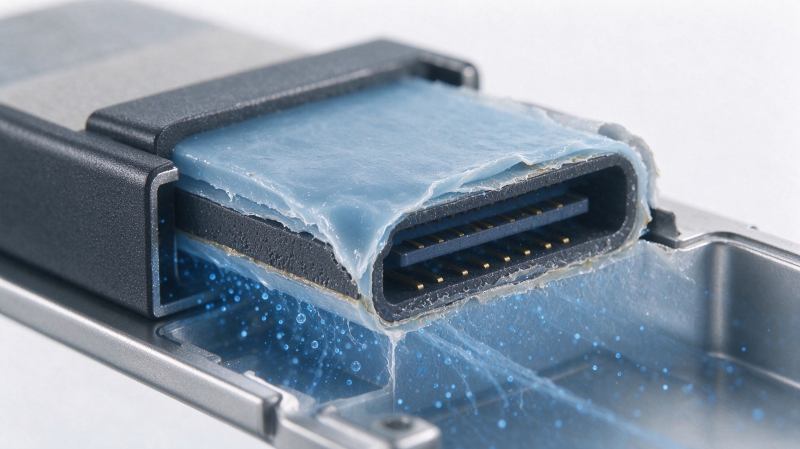
华创 H907 系列密封胶的标准固化逻辑,是阶梯升温恒温固化,以 H907‑TP‑8 为例,推荐阶梯升温,避免表层快速封皮;H907‑RN 弹性环氧固化温度、时间和硬环氧有区别,不能直接套用同一个烘烤曲线,很多客户混用固化参数,导致弹性环氧固化不良,弹性、附着力不达标。同时,产线需要管控胶水储存条件,单组份环氧需要低温冷藏,取用后按规定回温,回温超时的胶水活性衰减,即使烘烤到位性能也会打折。
怎么验证固化是否合格?除了严格执行固化曲线,还可以做简单验证:固化后取样做刮擦测试、溶剂擦拭测试,或者做 DMA 测试 Tg,Tg 达到 TDS 标注数值,代表固化充分;也可以做回流焊后的复测气密,对比固化充分和缩短烘烤样品的良率差异。产线管控要点:烘箱定期校准温度、保证热风循环;分型号设置固化程序,禁止不同胶水共用曲线;管控胶水回温时长;避免叠放产品,阻挡热风。华创技术支持可以根据客户烘箱类型、胶层厚度、产能需求,定制适配的固化曲线,在产能和品质之间找到平衡点,消除固化不完全带来的隐性失效风险。