电子灌封胶出现不干问题时,不宜简单归因于材料本身,而应从材料配比、固化条件、基材状态、环境管理和工序衔接等方面逐项排查。建立标准化工艺,有助于减少固化异常,提升产品稳定性。
首先,确认材料配比和混合均匀度。双组分灌封胶应按材料说明控制树脂与固化剂比例,称量偏差不宜过大。混合时应保证搅拌均匀,减少局部比例失衡。对于批量生产,还应关注换料、换批次和设备校准带来的波动。
其次,验证固化温度和时间。温度是影响固化速度的关键因素。温度过低会延长固化时间,温度过高则可能带来热应力或组件损伤。建议根据材料特性、产品厚度和组件耐热情况,设置合适的固化温度与保温时间,并通过硬度、断面状态或后续工序表现确认固化程度。
第三,加强基材前处理。灌封前应清理基材表面的油污、粉尘、水汽和残留清洗剂,保持粘接区域干燥洁净。对于金属、塑胶、PCB 等不同材质,还应评估材料与灌封胶的相容性,避免界面问题影响固化和附着力。
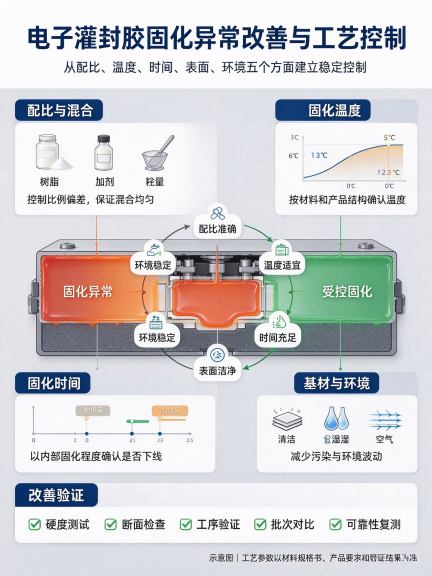
第四,控制现场环境。车间温度、湿度和空气流动应尽量稳定。高湿环境可能影响部分环氧体系固化表现,强通风则可能使薄胶层表面过快结皮。必要时可通过恒温恒湿区域、工装预热或胶层防护来改善环境影响。
第五,优化工序衔接。灌封后的产品应在规定条件下静置或进入固化工序,避免过早移动、堆叠和受力。未完全固化的胶体如果受到振动、挤压或温度冲击,可能出现变形、分层或固化不均。
在快节奏电子灌封生产中,华创材料 808AB-K、808AB-KX 等快干型灌封胶,可作为缩短固化周期的候选材料之一。不过,材料是否最终适用,仍需结合组件耐热性、基材材质、胶层厚度和现场固化条件进行验证。
改善电子灌封胶不干问题,应围绕 “配比对、温度准、时间足、表面净、环境稳” 五个方向建立控制要求。只有工艺参数稳定,才能更有效地减少固化异常。